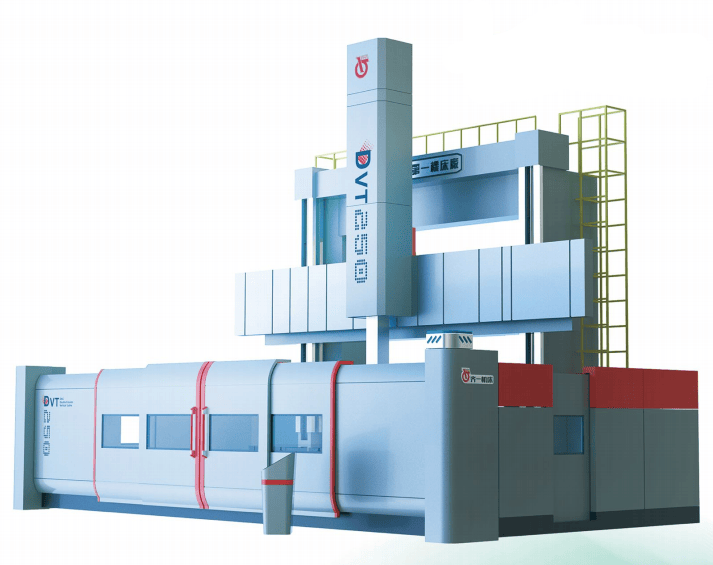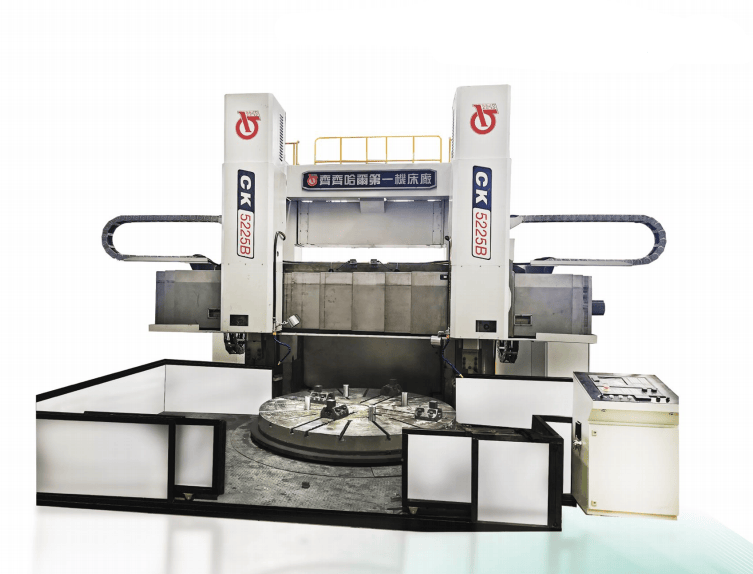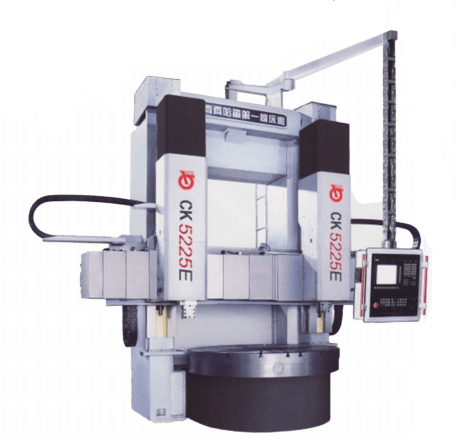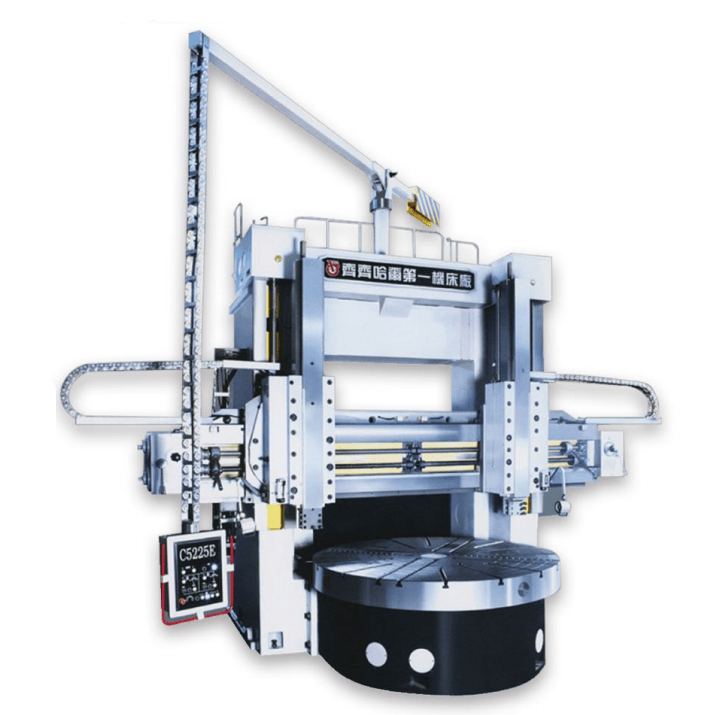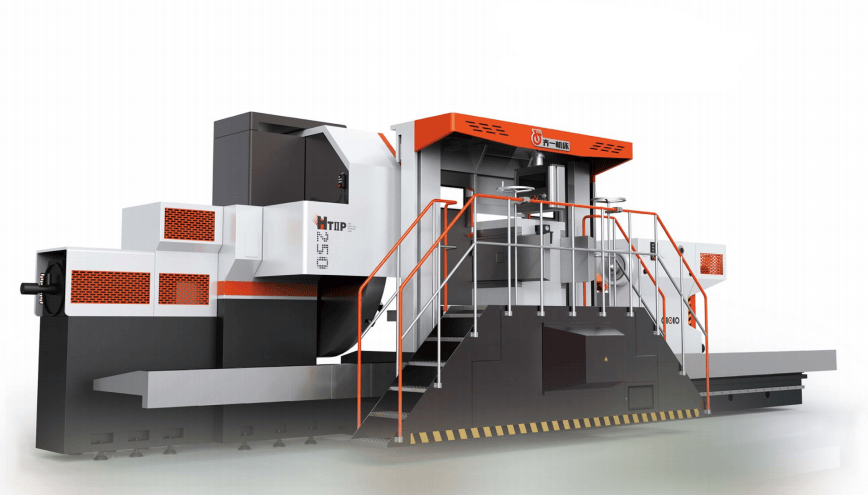
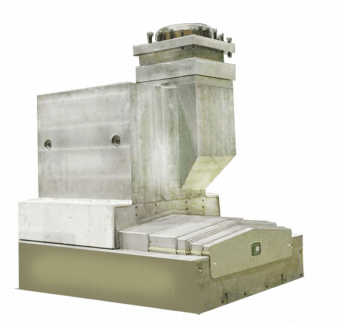

Le produit est principalement utilisé pour l'usinage de pièces rotatives telles que des arbres et des disques. Il est un équipement d'usinage indispensable pour les arbres principaux de grands moteurs et générateurs ainsi que pour divers rotors.
La série HT II P usine des pièces d'un diamètre de φ1600 à φ2500 mm. Il s'agit d'un tour horizontal lourd à commande numérique à trois glissières intégrées d'une capacité de charge de 32 à 80 tonnes. Le banc présente des glissières larges et une grande rigidité, ce qui le rend plus adapté à l'usinage avec des forces de coupe importantes.
La série HT II usine des pièces d'un diamètre de φ1250 à φ2000 mm. Il s'agit d'un tour horizontal lourd à commande numérique à quatre glissières intégrées d'une capacité de charge de 20 à 40 tonnes. La structure des glissières du banc est supérieure, ce qui le rend plus adapté à l'usinage complexe et de très haute précision.
Les glissières du banc de la série HT II P adoptent une structure intégrée à trois glissières. La glissière centrale est une glissière commune offrant un grand espace et une bonne évacuation des copeaux. Elles sont traitées par trempe par induction et rectification, offrant une bonne stabilité thermique, une bonne stabilité de coupe, une grande capacité de charge et une longue durée de vie. Le porte-outil et le banc sont entièrement protégés par des capots de protection en acier inoxydable.
Les glissières du banc de la série HT II adoptent une structure intégrée à quatre glissières. La glissière centrale est une glissière de guidage. La protection des glissières et l'évacuation des copeaux sont excellentes. Elles sont traitées par trempe par induction et rectification, offrant une bonne stabilité thermique, une bonne stabilité de coupe et une longue durée de vie. Le porte-outil et le banc sont entièrement protégés par des capots de protection en acier inoxydable.
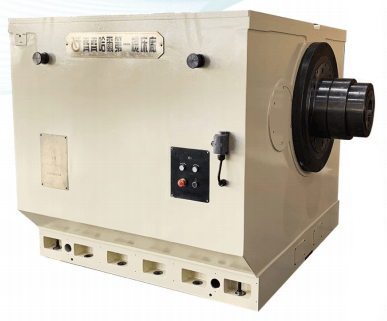
Conçu par analyse aux éléments finis, le bâti adopte une structure à double paroi anti-vibration. La broche utilise des roulements à rouleaux de haute précision et une structure de broche courte. Grâce à des moyens de contrôle avancés et à un processus d'assemblage éprouvé, la boîte de vitesses de la broche atteint une haute précision et un faible niveau sonore.
La liaison entre le socle de la boîte de broche et la boîte de broche est assurée par un mécanisme à symétrie thermique, ce qui permet de prévenir toute dérive thermique.
La contre-poupée est de structure monobloc en caisson, offrant une grande rigidité et une grande capacité de charge. Le mandrin est supporté par des roulements à rouleaux cylindriques à deux rangées de haute précision, offrant une grande capacité de charge et une haute précision.
Grâce à l'analyse aux éléments finis et à la conception modulaire, le porte-outil présente une grande rigidité de coupe et une grande rigidité de transmission, une réponse rapide ainsi qu'une grande précision de mouvement et de position. Les formes de porte-outil sont variées : structure à porte-outils gauche et droit ou structure à tourelle électrique.
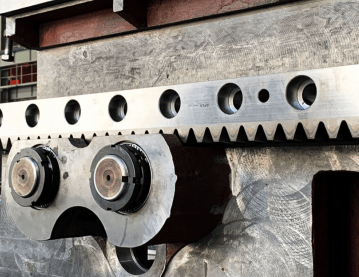
Le déplacement transversal du porte-outil (axe X) adopte une structure servomoteur-réducteur-vis à billes. Le déplacement longitudinal (axe Z) adopte une structure servomoteur-réducteur-vis à billes ou double pignon-crémaillère. La structure est simple et fiable, avec peu d'intermédiaires, une haute précision et une maintenance facile.
Le plateau est équipé de mors mécaniques à amplification de force fiables. Le plateau est fixé à la broche par des vis et un ajustement conique avec serrage, assurant une liaison plus fiable.
Les axes X et Z du porte-outil sont entraînés par des moteurs à courant alternatif Siemens et équipés d'un système de retour de position de haute précision — des règles optiques Heidenhain.
Un encodeur est installé à l'arrière de la broche, permettant le filetage et la coupe à vitesse de coupe constante.