Préfabrication chimique

Demander un devis
Chine
77, rue Dongliu, village de Dongliu, bourg de Yanshan, comté de Yanshan
19831733300
Contact en ligne
Favoris

Présentation

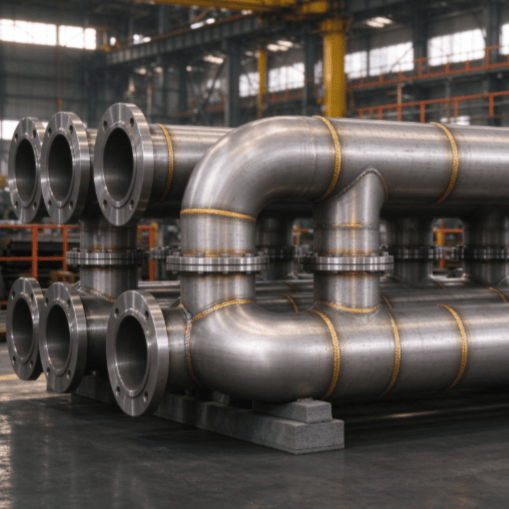
Les pièces préfabriquées soudées pour l'industrie chimique sont des composants ou modules fabriqués en atelier selon les plans de construction, à partir de tubes, profilés et tôles d'acier, par découpe et formage, usinage des chanfreins, assemblage et soudage, contrôle et essais de pression, puis transportés sur site pour un levage et un assemblage d'ensemble. Par rapport à un montage pièce par pièce sur site, la préfabrication en atelier permet de réduire le délai de chantier de 30 % à 50 %, d'obtenir une qualité de soudure plus stable et d'être moins sensible aux conditions météorologiques. Elle est largement utilisée dans les installations pétrolières, chimiques, gazières, de carbonisation du charbon, nucléaires et les réseaux de canalisations municipales.

II. Principales catégories de produits

Tableau

Catégorie Formes typiques Domaines d'application
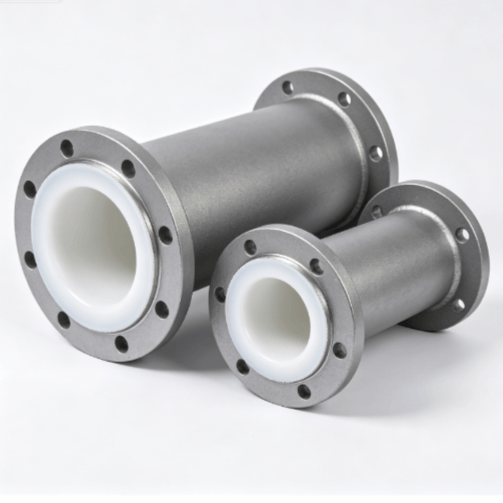
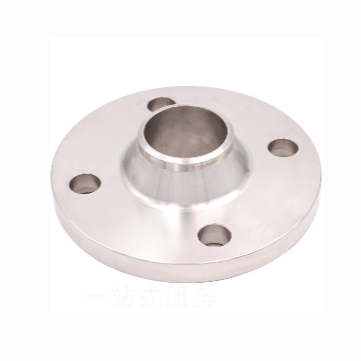
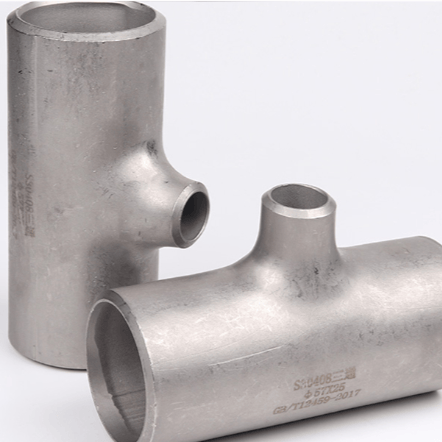
Éléments de tuyauterie préfabriqués (Pipe Spool) Tubes droits + coudes + tés + brides assemblés et soudés en nappes de tubes Tuyauteries de procédé, tuyauteries utilitaires
Modules soudés en charpente métallique Supports de galeries de tuyauteries, ossatures d'équipements, plateformes d'exploitation, embases d'équipements Galeries de tuyauteries d'installations, ossatures en charpente métallique
Composants d'appareils à pression Viroles, fonds, brides de piquage, trous d'homme, anneaux de renforcement Réacteurs, échangeurs de chaleur, réservoirs de stockage, colonnes
Enveloppes d'équipements non normalisés Trémies, cheminées, conduits de fumée, enveloppes d'équipements Environnement, stockage et transport, systèmes auxiliaires

III. Matériaux courants

  • Acier au carbone : Q235B, Q355B (Q345B), tubes sans soudure 20#, tôles pour appareils à pression Q345R
  • Acier inoxydable : 304/304L, 316/316L, 321, 310S
  • Acier allié : 15CrMo, 12Cr1MoV, P91/P22 (conditions de haute température et haute pression)
  • Tôles composites : tôles composites inox + acier au carbone par placage explosif (résistance à la corrosion + économie sous pression)

IV. Procédés de fabrication et paramètres techniques

Tableau

Poste Contenu
Procédés de soudage Soudage TIG GTAW (passe de fond), soudage à l'arc avec électrode enrobée SMAW, soudage à l'arc avec fil fourré FCAW, soudage automatique à l'arc submergé SAW
Usinage des chanfreins Usinage mécanique / oxycoupage, chanfreins en V, double V ou U, méplat et angle conformes au WPS
Qualification des soudeurs Travail avec certificat, selon la qualification du mode opératoire de soudage (PQR) + le mode opératoire de soudage (WPS) conformément à NB/T 47014
Contrôles non destructifs RT radiographie, UT ultrasons, MT magnétoscopie, PT ressuage ; les soudures sous pression sont généralement acceptées au niveau II selon les exigences de conception
Traitement de surface Décapage par sablage au niveau Sa2.5, application d'une couche primaire antirouille + finition ; passivation à l'acide pour les pièces en acier inoxydable
Gamme dimensionnelle Tuyauterie DN15 ~ DN1200 ; épaisseur de tôle 3 ~ 80 mm ; module unitaire jusqu'à plusieurs dizaines de tonnes
Paramètres de conception Pression de conception : vide ~ 42 MPa ; température de conception : -196 °C ~ 600 °C (selon la nuance du matériau)
Normes de brides GB/T 9119, HG/T 20592, SH/T 3406, ANSI B16.5, JIS B2220
Normes d'exécution GB 50235 « Code de construction des tuyauteries industrielles en métal », GB 50236 « Code de construction des équipements sur site et des tuyauteries industrielles », GB 150 « Appareils à pression », NB/T 47014

V. Points clés du contrôle qualité

  1. Traçabilité des matériaux : les matériaux de base et les produits d'apport disposent de certificats de matière, les numéros de report d'identification sont traçables sur toute la chaîne.
  2. Préchauffage avant soudage / température entre passes : préchauffage selon le WPS pour les aciers alliés et les tôles épaisses, contrôle de la température entre passes.
  3. Contrôle des soudures : examen visuel à 100 % + RT/UT par échantillonnage ; essai PT par ressuage supplémentaire pour l'inox.
  4. Essais de pression : essais hydrauliques / pneumatiques selon la conception avant expédition des composants sous pression (selon les exigences des plans).
  5. Livrables documentaires : les documents de fin de travaux comprennent les certificats de conformité des matériaux, les enregistrements de soudage, les enregistrements de traitement thermique, les rapports CND, les enregistrements d'essais de pression et les plans de récolement.

Paramètres du produit

I. Éléments de tuyauterie préfabriqués (Pipe Spool)

Paramètre Valeur / Plage
Diamètre nominal DN15 ~ DN1200 (1/2" ~ 48")
Diamètre extérieur du tube φ21,3 ~ φ1220 mm
Classe d'épaisseur Sch10S ~ Sch160, épaisseur 2,11 ~ 60 mm
Normes courantes des tubes GB/T 8163 (tubes en acier sans soudure), GB/T 14976 (tubes en acier inoxydable sans soudure), GB/T 12459 (raccords à souder bout à bout)
Matériaux courants 20#, Q355B, 304/304L, 316/316L, 15CrMo, 12Cr1MoV, A106B, A312 TP304/TP316L
Normes de raccordement HG/T 20592, GB/T 9119, SH/T 3406, ANSI B16.5, JIS B2220
Classe de pression des brides PN6 ~ PN160 (Class 150 ~ Class 2500)
Forme de chanfrein Type V 60°±2,5°, méplat 1~2 mm ; double V ou U pour fortes épaisseurs
Procédés de soudage Passe de fond TIG GTAW + remplissage/couverture SMAW à l'arc avec électrode enrobée / FCAW avec fil fourré ; soudage automatique SAW possible pour les joints circulaires de tubes droits
Contrôle des soudures Visuel 100 % ; RT / UT par échantillonnage selon la conception pour les soudures bout à bout ; essai PT par ressuage supplémentaire pour l'inox ; niveau d'acceptation habituel : II
Essais de pression Essai hydraulique à 1,5 fois la pression de conception ; essai pneumatique à 1,15 fois la pression de conception (selon les plans)
Normes d'exécution GB 50235 « Code de construction des tuyauteries industrielles en métal », GB 50236 « Code de construction des équipements sur site et des tuyauteries industrielles », NB/T 47014

II. Pièces soudées en charpente métallique (galeries de tuyauteries / ossatures / embases d'équipements)

Tableau

Paramètre Valeur / Plage
Spécifications des profilés Profilés H HW/HM/HN 100×100 ~ 900×300 ; poutrelles I I10 ~ I63 ; profilés en U [10 ~ [40 ; cornières L50×5 ~ L200×24
Épaisseur des tôles 6 ~ 80 mm
Matériaux courants Q235B, Q355B (Q345B), Q355B-Z15 (tôles épaisses résistant au déchirement lamellaire), Q235C (basse température)
Procédés de soudage Soudage semi-automatique GMAW sous gaz / FCAW avec fil fourré ; soudage automatique SAW à l'arc submergé pour les longues soudures
Gorge des soudures d'angle hf Selon la conception, généralement 6 ~ 12 mm ; tolérance 0 ~ +3 mm, valeur inférieure à la valeur de conception strictement interdite
Niveau de qualité des soudures Niveau 1, 2, 3 (GB 50205) ; niveau 1 : UT à 100 %, niveau 2 : UT par échantillonnage à 20 %
Tolérances de fabrication Longueur de l'élément ±3 mm ; flèche de courbure globale ≤ L/1000 et ≤ 10 mm ; planéité de l'extrémité ≤ 2 mm
Traitement de surface Décapage par projection au niveau Sa2.5 (GB/T 8923.1)
Système de revêtement Primaire époxy riche en zinc 2×40 μm + couche intermédiaire époxy-mica 60 μm + finition polyuréthane 2×40 μm, épaisseur totale du film sec ≥ 200 μm ; finition fluorocarbonée possible pour l'extérieur résistant aux intempéries
Normes d'exécution GB 50661 « Code de soudage des structures en acier », GB 50205 « Norme de réception de la qualité de construction des structures en acier »

III. Composants soudés d'appareils à pression / réservoirs de stockage

Tableau

Paramètre Valeur / Plage
Diamètre intérieur de la virole DN400 ~ DN4000 (agrandissement possible selon la conception)
Épaisseur de paroi 6 ~ 80 mm (roulée) ; piquages forgés jusqu'à 150 mm
Matériaux courants Q345R, Q370R, 20R, S30408 (304), S31603 (316L), S32168 (321), tôles composites par placage explosif Q345R+S30408
Pression de conception Vide (-0,1 MPa) ~ 42 MPa
Température de conception -196 °C (cryogénie) ~ 600 °C (acier résistant à la chaleur)
Procédés de soudage Passe de fond GTAW + remplissage SMAW / FCAW ; soudage automatique SAW à l'arc submergé pour les soudures longitudinales et circulaires des viroles
Traitement thermique après soudage Traitement de détente pour l'acier au carbone ≥ 32 mm et l'acier allié ≥ 14 mm, maintien à 600 ~ 650 °C selon 2~3 min/mm d'épaisseur
Contrôles non destructifs Type A (soudures longitudinales, circulaires) : RT ou UT à 100 %, acceptation niveau II ; type B (assemblages d'angle de piquage) : MT/PT de 20 % à 100 % selon la conception
Essais de pression Essai hydraulique à 1,25 fois la pression de conception corrigée par le rapport des contraintes admissibles à la température de conception ; essai pneumatique à 1,15 fois
Normes d'exécution GB 150.1~4 « Appareils à pression », TSG 21 « Règlement de surveillance de sécurité technique des appareils à pression fixes », NB/T 47014 « Qualification des modes opératoires de soudage des équipements sous pression », NB/T 47015 « Règles de soudage des appareils à pression »

IV. Assurance qualité générale

Tableau

Poste Exigences
Traçabilité des matériaux Certificats complets des matériaux de base / produits d'apport, numéros de report de matériaux traçables sur toute la chaîne jusqu'à l'identification du produit fini
Qualification du personnel Soudeurs titulaires du certificat d'opérateur d'équipements sous pression, personnel CND titulaire d'une qualification de niveau II ou supérieur
Documents de procédé Qualification du mode opératoire de soudage (PQR) + mode opératoire de soudage (WPS) couvrant toutes les combinaisons matériau / épaisseur / position
Documents livrables Certificats de qualité des matériaux, enregistrements de soudage, courbes de traitement thermique, rapports CND, rapports d'essais de pression, plans de récolement, certificats de qualité des produits