
Contrôle de combustion :
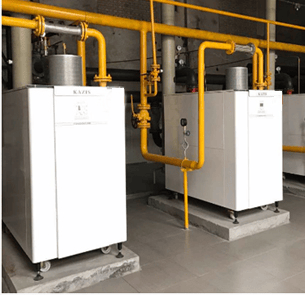
Les brûleurs fabriqués par notre société sont équipés des modes de contrôle suivants : contrôle manuel, contrôle tout-ou-rien, contrôle à régulation proportionnelle, contrôle proportionnel numérique à variateur de fréquence par écran tactile, contrôle proportionnel numérique à variateur de fréquence par automate industriel. Ces modes de contrôle ont tous fait l'objet d'une conception rigoureuse et permettent d'assurer l'allumage automatique, la protection contre l'extinction et la régulation automatique de la puissance ; ils se caractérisent par leur économie d'énergie, leur stabilité et leur fiabilité.
I. Technique de contrôle tout-ou-rien
Le système de contrôle tout-ou-rien utilise la technologie de contrôle par PLC et assure automatiquement l'allumage, la montée en température, la régulation et la protection. Ce système se décline en deux versions : le contrôle tout-ou-rien par registre d'air et le contrôle tout-ou-rien par variateur de fréquence. L'ouverture de la vanne d'admission de gaz est régulée automatiquement en fonction de la température (ou de la pression, etc.). Dans le contrôle tout-ou-rien par registre d'air, le passage de la grande à la petite flamme s'effectue par le réglage du débit d'air au moyen du registre ; dans le contrôle tout-ou-rien par variateur de fréquence, le passage de la grande à la petite flamme s'effectue en modifiant la vitesse du moteur pour ajuster le débit d'air. Comparée à la technique de contrôle tout-ou-rien par registre d'air, la technique de contrôle tout-ou-rien par variateur de fréquence est plus précise et plus fiable ; elle permet en outre d'économiser l'énergie et de réduire le bruit.
II. Technique de contrôle à régulation proportionnelle
La technique de contrôle à régulation proportionnelle se divise en deux types : la régulation proportionnelle par registre d'air et la régulation proportionnelle par variateur de fréquence.
La régulation proportionnelle par registre d'air consiste à contrôler le débit d'air par un réglage continu du registre. Le système de régulation de combustion est constitué du registre d'air et de la vanne de régulation de gaz ; l'action proportionnelle du registre et de la vanne de régulation de gaz permet de maintenir la valeur cible sur un point donné. La relation entre l'ouverture du registre et le débit d'air étant non linéaire, son coefficient de proportionnalité est un nombre flou. Notre société adopte la méthode de contrôle flou numérique : lorsque les conditions extérieures changent, la boucle de régulation PID du PLC effectue un calcul flou et produit la réaction correspondante, maintenant ainsi en permanence la grandeur réglée au point de consigne, ce qui permet de réaliser une combustion proportionnelle floue. La régulation proportionnelle par variateur de fréquence réalise le réglage du débit d'air en contrôlant directement la vitesse du moteur. Lorsque la charge diminue, la vitesse du moteur diminue en conséquence et sa consommation électrique diminue également, avec une économie d'électricité pouvant atteindre plus de 30 %. De plus, la variation de la vitesse du ventilateur liée à la régulation par variateur de fréquence réduit considérablement le bruit sur site, ce qui permet d'améliorer efficacement l'environnement de travail.
III. Technique de contrôle numérique par automate industriel
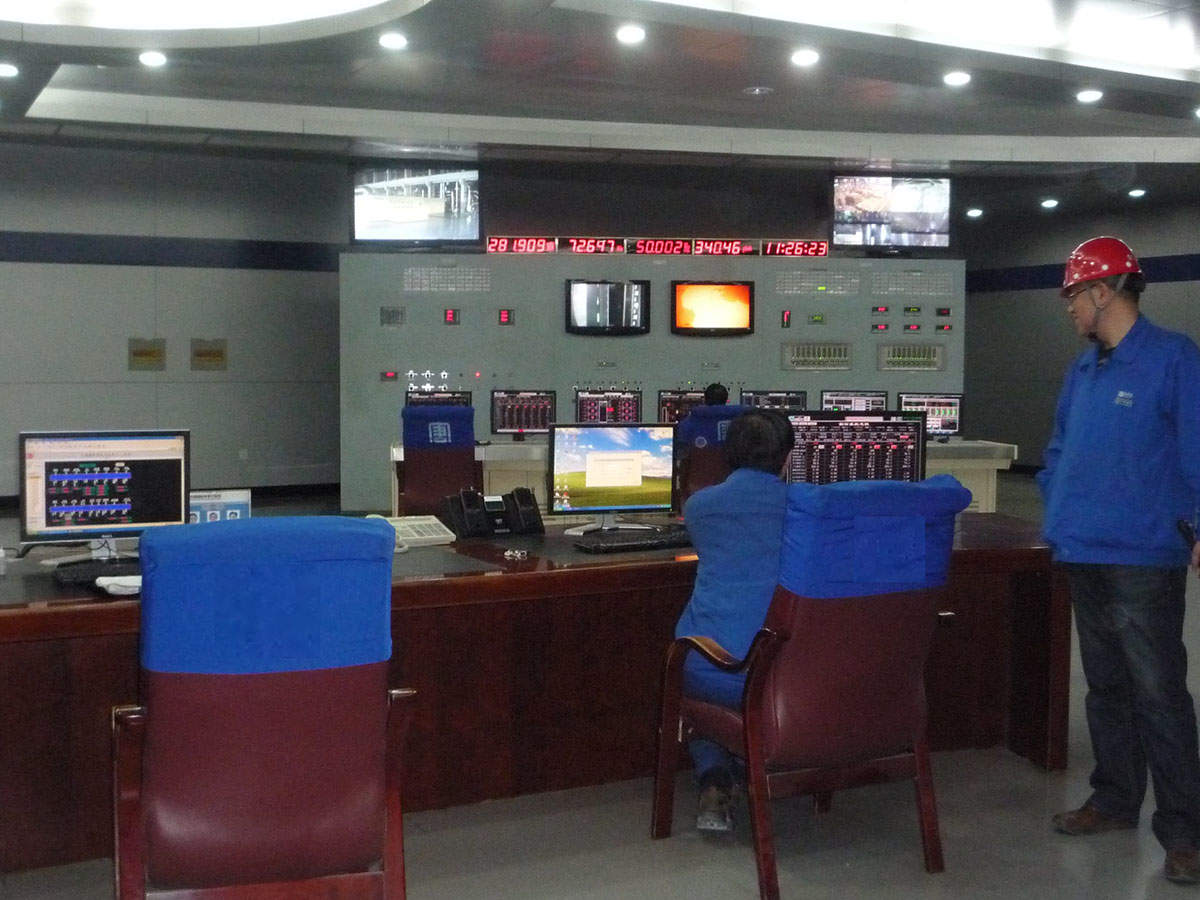
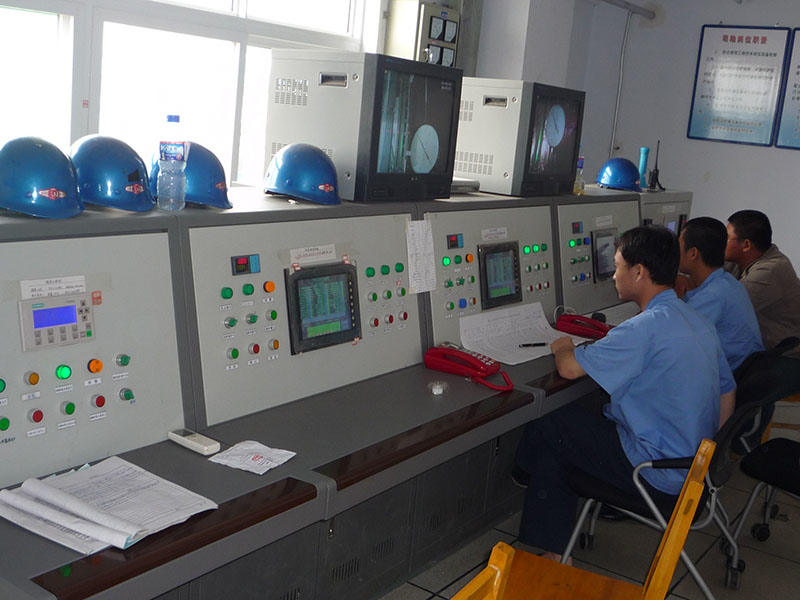
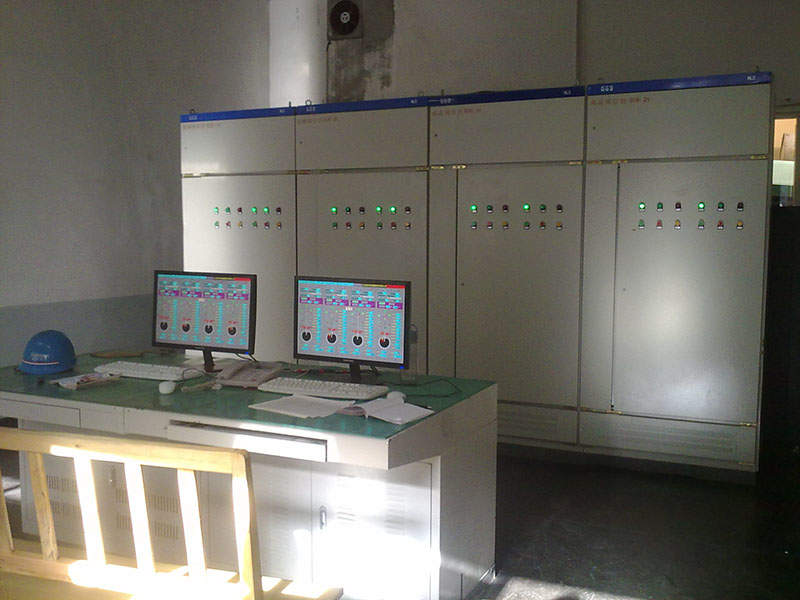
L'automate industriel (Industrial Personal Computer, IPC), c'est-à-dire l'ordinateur de contrôle industriel, est une appellation générique désignant un outil à structure bus destiné à surveiller et à contrôler les processus de production ainsi que les équipements électromécaniques et les installations techniques. La technique de contrôle numérique par automate industriel utilise un PLC pour l'acquisition et le traitement des données du système ; l'automate industriel sert d'interface homme-machine pour commander le système et afficher les différents écrans de supervision. Ce système peut être installé dans n'importe quelle salle d'opération, ce qui facilite les opérations centralisées ; il dispose de toutes les fonctions d'un ordinateur, peut être relié à une imprimante, etc., et permet d'enregistrer et d'imprimer des rapports à tout moment.
IV. Contrôle de combustion pulsé des fours de traitement thermique
Le contrôle de combustion pulsé des fours de traitement thermique repose sur un PLC associé à une interface homme-machine : le PLC acquiert et traite les données, tandis que l'interface homme-machine permet d'opérer et de surveiller le fonctionnement du système. Le mode de contrôle peut assurer automatiquement la montée en température, le maintien en température et la descente en température selon la courbe de température programmée, avec passage automatique d'un mode à l'autre ; le contrôle de température dispose de deux modes, manuel et automatique, avec commutation sans perturbation. En fonctionnement, selon la température de chaque zone du four, le PLC émet des signaux à impulsions périodiques de largeur variable qui commandent la durée de combustion et d'arrêt des brûleurs. Lorsque le contrôleur de brûleur reçoit le signal d'ordre de combustion émis par le PLC, il ouvre les vannes d'air et de gaz, assure l'allumage automatique et surveille la combustion du brûleur ; lorsqu'il reçoit le signal d'ordre d'arrêt, il coupe la combustion du brûleur et le met en attente ; le cycle se répète ainsi. Les données concernées du four sont stockées dans le système d'interface homme-machine et affichées sous forme graphique ; l'opérateur peut ainsi choisir le procédé approprié pour traiter les pièces, aux fins d'une gestion efficace. L'emploi de la technique de combustion pulsée pour les fours de traitement thermique permet d'obtenir un contrôle précis de la température et une meilleure uniformité de la température du four.